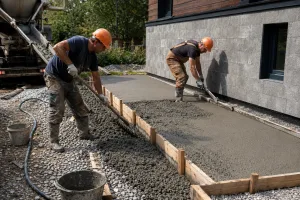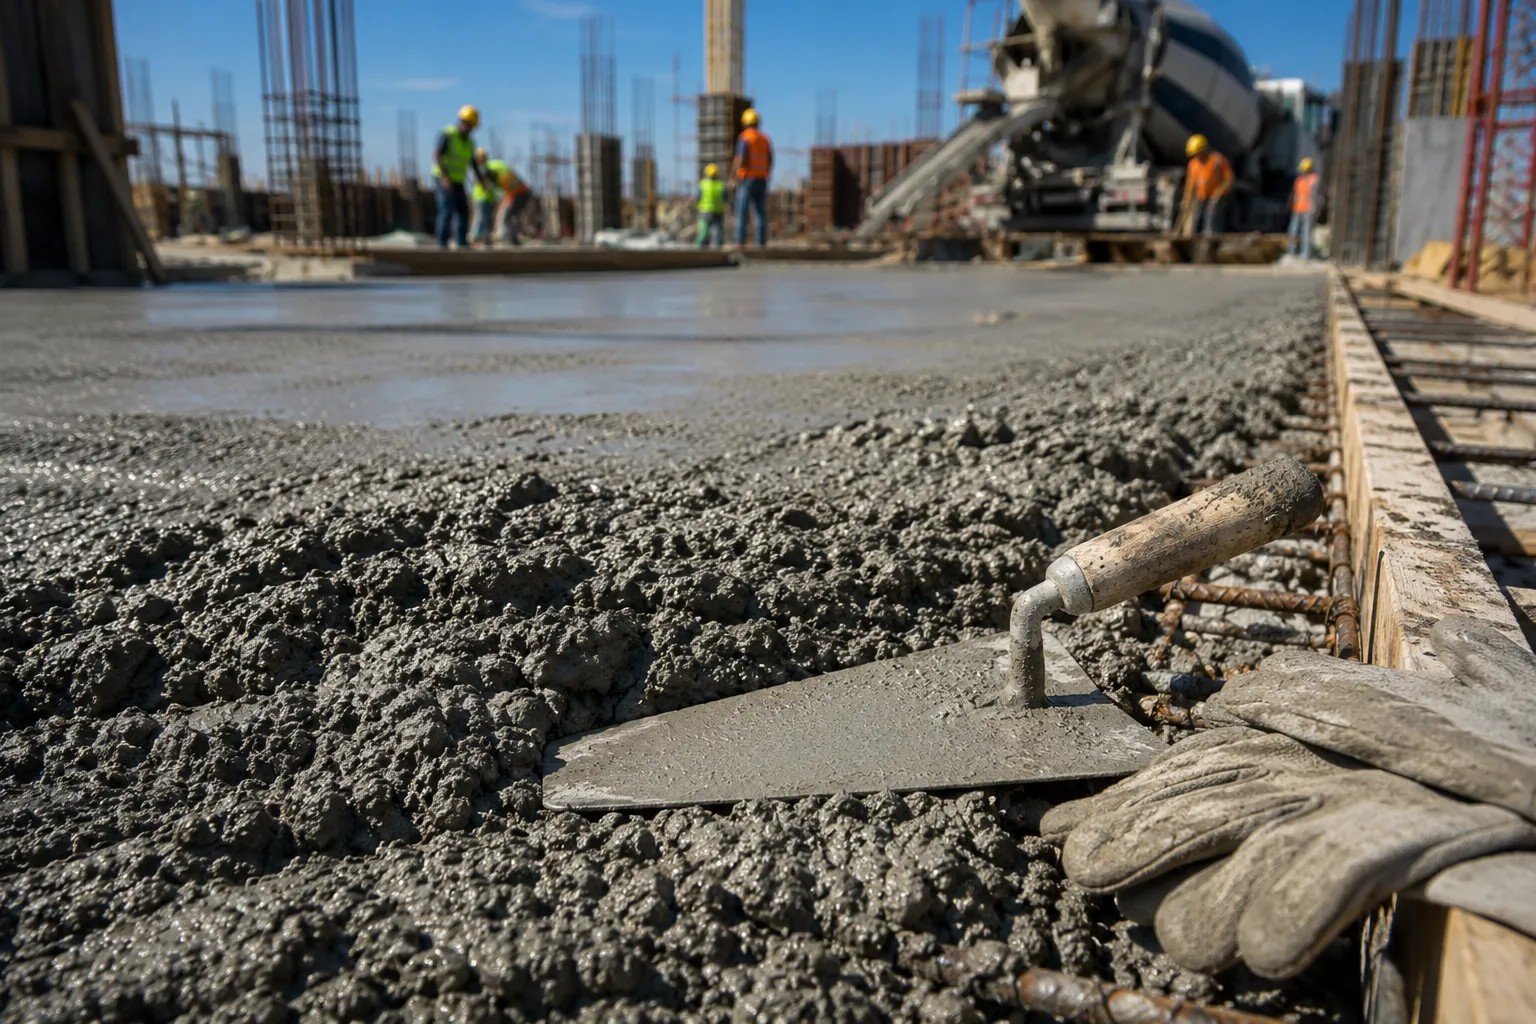
Хабаровский климат с суровыми зимами и резкими перепадами температур требует продуманного подхода к изготовлению и укладке железобетонных изделий. ЖБИ — железобетонные изделия, представляющие собой конструкционные элементы из бетона, армированного стальной арматурой — при низких температурах испытывают замедленную гидратацию цемента, риск образования ненадёжных холодных швов и структурных дефектов. Гидратация — химическая реакция цемента с водой, дающая прочность; при пониженной температуре она замедляется или совсем останавливается, что влияет на набор прочности и долговечность. Центр внимания — обеспечение температурного режима от момента замеса до достижения необходимой ранней прочности, с учётом логистики завода, спецтехники и местных условий.
Климатические вызовы и технологические последствия
Низкие температуры воздуха и периодические оттепели создают несколько практических проблем:
— Замерзание воды в смеси до достижения начальной прочности приводит к разрушению структуры и измельчению камня.
— Медленная гидратация удлиняет технологические циклы производства ЖБИ и увеличивает сроки формоосвобождения.
— Контраст температур между тёплыми помещениями производства и холодной площадкой монтажа провоцирует термические напряжения и риск трещинообразования.
— Большие расстояния между заводом и объектами в крае усиливают требования к сохранению температуры при транспортировке и подаче.
Особое внимание следует уделять не только поддержанию температуры в форме и смеси, но и управлению скоростью охлаждения: резкое остывание изделий после прогрева может вызвать термоудары и образование микротрещин.
Технологии прогрева и взаимодействие со спецтехникой
Современные подходы к зимнему бетонированию сочетают несколько направлений: подготовка компонентов смеси, локальный и системный прогрев, изоляция форм и контрольно-измерительные системы.
Подготовка компонентов смеси
— Подогрев воды и инертных материалов (песок, щебень) перед замесом снижает теплопотери при смешении и повышает температуру свежего бетона.
— Использование тёплых материалов позволяет уменьшить объём внешнего прогрева, но при этом требует контроля влажности инертных фракций.
Нагрев смесей и форм
— Индукционные или электрические нагреватели в смесителях и бункерах поддерживают исходную температуру смеси. Подогреватели в смесителе должны быть интегрированы с контролем температуры на выходе.
— Подогреваемые транспортные линии и трубы бетонасоса (автобетононасос — специализированная машина для подачи бетонной смеси под давлением через шланги и трубопроводы) обеспечивают минимальные потери тепла при подаче на объект.
— Нагрев форм с помощью кабельных систем или греющих мантий: электрические кабели, терпимые к агрессивной среде бетона, монтируются по контуру формы; греющие мантий (нагревающие чехлы) облегчают быстрый монтаж и демонтаж на типовых элементах.
— Прогрев горячей водой по каналам в опалубке или циркуляционные системы с теплообменниками позволяют равномерно распределить тепло по массиву изделия.
Изоляция и термосберегающие меры
— Применение теплоизоляционных плит и одеял на поверхности формы сокращает расход энергии и сокращает время прогрева.
— Использование герметичных тепляков (временных навесов с подогревом воздуха) даёт объёмное пространство с управляемым микроклиматом для крупных изделий, где локальный кабельный прогрев неэффективен.
Интеграция со спецтехникой
— Автобетоновозы с термоизоляцией и возможностью подогрева бака важны при длительной транспортировке. Контроль температуры в бетоносмесителе-миксере и поддержание адекватной скорости вращения барабана предупреждают сегрегацию и потерю однородности.
— Бетононасосы с подогревом трубопроводов и контрольным измерением температуры по трассе позволяют доставлять смесь без переломов температурного профиля.
— Для тяжёлых ЖБИ на заводе активное применение подъёмной техники, плотного контакта формы с нагревом и продуманной логистики разгрузки минимизирует время экспозиции к холодному воздуху.
Контроль и мониторинг температуры: практическая система
Создание надёжного температурного контроля включает несколько уровней:
— Измерение температуры свежего бетона при замесе (датчики в линии подачи) и на выходе миксера.
— Контроль внутри формы: термопары или датчики сопротивления (RTD) размещаются в критических точках для контроля внутренней температуры масс и градиента от центра к поверхности.
— Система сбора и логирования данных с возможностью алертирования при выходе за допустимые пределы.
— Программируемые регуляторы для управления нагревом мантий, кабелей или циркуляции теплоносителя.
Важно не только достигать целевой температуры, но и управлять скоростью её изменения: плавное повышение и плавное снижение температуры исключают тепловые шоки.
Особенности термического режима при изготовлении массивных ЖБИ
Массивные изделия аккумулируют тепло: внутренний объём нагревается медленнее и остывает медленнее, чем поверхность. Это создаёт внутренние градиенты и подпороговую зону, уязвимую к образованию трещин. Равномерный прогрев по объёму и замедленное охлаждение с контролем градиентов существенно повышают качество и долговечность изделий.
Экономика и энергоэффективность прогрева
Энергозатраты на прогрев составляют заметную часть себестоимости в холодный период. Повышение энергоэффективности достигается через:
— Комбинацию преднагрева материалов и локального прогрева форм, что уменьшает объём прямого нагрева.
— Улучшение теплоизоляции форм и транспорта для снижения потерь.
— Использование рекуперации тепла: тепло от оборудования и технологических процессов направлять на предварительный подогрев воды или воздуха.
— Планирование производства с минимизацией простоев спецтехники и оптимизацией маршрутов доставки.
Инвестиции в системы автоматизированного контроля окупаются за счёт уменьшения брака, сокращения сроков и повышения производительности формоосвобождения.
Практические рекомендации
— Проверять температуру воды и инертов перед замесом.
— Подогревать бак миксера и камеры хранения материалов при отрицательных температурах.
— Использовать изоляционные покрытия для транспортных бетоносмесителей и линий подачи.
— Устанавливать датчики температуры в ключевых точках формы: центр, поверхность, зона контакта с арматурой.
— Применять поэтапный прогрев: предварительный, основной и закрепляющий этапы с контролируемыми скоростями изменения температуры.
— Обеспечивать равномерность прогрева массивных изделий через комбинированные системы (кабель + циркуляция теплоносителя).
— Планировать логистику так, чтобы сократить время от выхода бетона из миксера до начала прогрева формы.
— Оценивать экономику прогрева с учётом товарного выхода и срока формоосвобождения, а не только стоимости энергии.
— Использовать термозащитные маты и мобильные теплопавильоны для укладки на площадке при монтаже.
— Включать систему оповещений при отклонениях температурного профиля для моментальной корректировки.
— Документировать циклы прогрева и набор прочности для типовых изделий и обновлять технологические карты.
— Сопоставлять данные температурного мониторинга с результатами прочностного контроля для корректировки режимов.
Технические и организационные сценарии применения
Различные объёмы и типы ЖБИ требуют разных подходов:
— Для мелких типовых элементов экономичнее применять греющие мантий и изоляцию — быстрый монтаж и низкие энергозатраты на единицу продукции.
— Для массивных блоков или плит эффективна комбинация кабельного прогрева в критических зонах и объемных тепляков с регулируемым микроклиматом.
— Для изделий, требующих тонкой геометрии и высокой точности размеров, предпочтительнее обеспечить стабильную температуру во всей форме, чтобы избежать деформаций.
— При работе на монтаже вне завода лучше использовать мобильные бетононасосы с подогревом трассы, а укладку сопровождать тепловыми экранами и оперативным утеплением после снятия опалубки.
Организационная дисциплина играет ключевую роль: чёткие технологические карты, ответственное распределение функций и отработка действий при внештатных ситуациях минимизируют риски потерь.
Риски и меры предупреждения
Критические риски включают образование холодных швов, термоупругие трещины, потерю адгезии с арматурой и коррозию арматуры из-за недостаточного прогрева. Для минимизации:
— Контролировать градиенты температуры и избегать резких изменений.
— Избегать локального перегрева поверхности, который приведёт к корке и ухудшению сцепления.
— Проводить периодические проверки системы нагрева и целостности изоляции.
— Хранить запасы топлива и резервные источники электроэнергии для систем обогрева на случай перебоев.
Заблаговременное планирование режима прогрева для каждого типа изделия и сценария позволяет предсказуемо управлять качеством.
Практическая ценность описанного подхода заключается в комбинации технических средств и организационных мер, интегрированных в единый процесс: это позволяет достичь стабильного набора прочности, уменьшить процент брака и оптимизировать сроки производства и монтажа ЖБИ в условиях Хабаровска.